


Système de contrôleur CNC en boucle fermée HNC-848
- Système CNC de contrôle en boucle fermée de type bus entièrement numérique
- Prise en charge de plusieurs protocoles : NCUC, Ethercat, M3
- Prend en charge jusqu'à 4 canaux, un seul canal prenant en charge jusqu'à 9 axes d'alimentation et 4 broches
- Le nombre maximal d'axes de liaison est de 9, prenant en charge RTCP
- S'adapte à une variété de machines-outils telles que le tournage et le fraisage, les machines-outils à cinq axes, les fraiseuses à cames, etc.
Description
Paramètres techniques
Principales caractéristiques du contrôleur CNC en boucle fermée HNC-848 :
1. Matériel
- Panneau de commande : panneau en alliage d'aluminium au design et à la texture élégants ; écran capacitif de 1280 x 1024 pouces de haute résolution (l'écran tactile est facultatif pour les utilisateurs) ; clavier CNC de qualité avec touches en cristal et 12 touches personnalisées pour permettre aux utilisateurs d'étendre les fonctions.
- Matériel système : USB 3.0*2, mémoire système 8 G, capable d'étendre Bluetooth, Wifi et autres réseaux sans fil via l'interface PCIe.
2. Fonctions du logiciel
- Fonction RTCP à cinq axes : le contrôleur CNC en boucle fermée adopte un modèle de structure de machine-outil général, prenant en charge tout type de structure de machine-outil et n'importe quelle direction de l'axe de rotation, prenant en charge jusqu'à 3 axes linéaires + 4 axes rotatifs structure de machine-outil, couvrant 21 types de machines-outils à cinq axes couramment utilisées et prenant en charge la fonction RTCP qui fournit deux méthodes de programmation telles que la programmation de l'angle de l'axe de rotation et la programmation du vecteur d'outil.
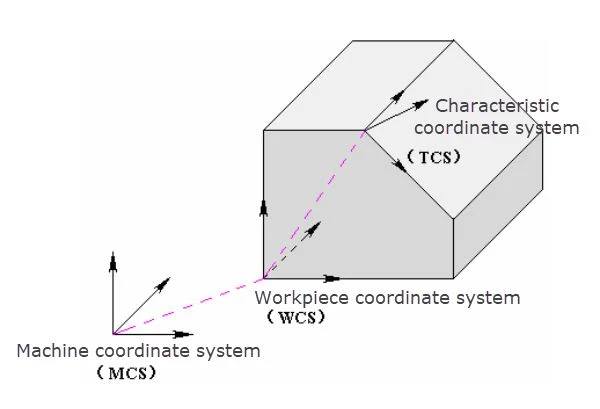
- Traitement de surface inclinée : cette fonction permet d'établir un système de coordonnées caractéristiques (TCS) sur la surface inclinée et de le programmer dans ce système de coordonnées. Le système CNC en boucle fermée peut prendre en charge l'établissement de 20 coordonnées caractéristiques, ce qui est pratique pour les utilisateurs.
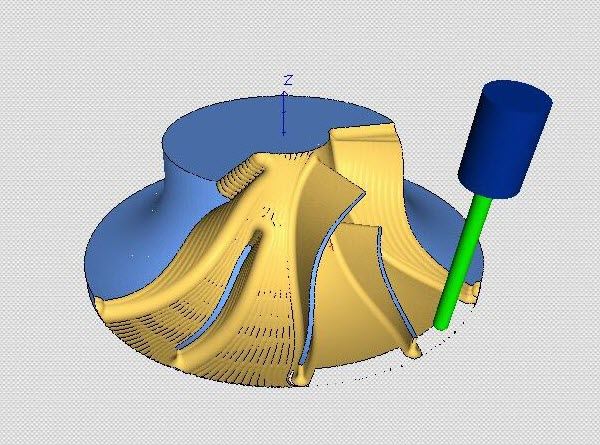
- 3Simulation D : cette fonction peut enrichir les méthodes d'observation et de traitement des utilisateurs car elle peut effectuer une simulation graphique du programme CN avant le traitement et également effectuer une simulation graphique pendant le traitement en temps réel.
- Contrôleur CNC intelligent en boucle fermée : le système introduit le concept de centre d'application intelligent. Les outils intelligents APP liés au système CNC, tels que PLC, SSTT, ISCOPE et les applications personnalisées ou auto-créées, peuvent être placés dans le centre de service pour former un écosystème intelligent du système CNC.
3. Haute précision de contrôle
Le système CNC en boucle fermée présente une précision de contrôle de position élevée qui le rend largement utilisé sur les aléseuses, les tours de super précision, les meuleuses de super précision et les machines-outils CNC plus grandes.
Paramètres techniques du système CNC HNC848 :
Article | spécification | HNC-848 DM | HNC-848 DT |
Nombre maximal d'axes contrôlés simultanément dans le canal | 9 | 9 | |
Nombre maximal d'axes d'alimentation | 32 | 32 | |
Nombre maximal de broches dans le canal | 4 | 4 | |
Nombre d'axes de contrôle PMC | 32 | 32 | |
Nombre de canaux | Standard | 1 | 1 |
Maximum | 10 | 10 | |
Broche/canal | Standard | 1 | 1 |
Maximum | 4 | 4 | |
Axe/canal d'alimentation | Standard | 5 | 4 |
Maximum | 9 | 9 | |
Nombre maximal d'axes en mouvement simultané | 80 | 20 | |
Nombre maximal d'axes d'alimentation | 64 | 64 | |
Nombre maximal d'axes/canaux contrôlés simultanément | 9 | 3 | |
Nombre de points d'entrée/sortie au maximum | 4096/4096 | ||
Nom de l'axe (canal unique) | Trois axes de base : X, Y, Z ; axes supplémentaires : U, V, W, A, B, C | Standard | Pas facultatif |
Deux axes de base : X, Z ; axes supplémentaires : Y, U, V, W, A, B, C | Pas facultatif | Standard | |
Nom de l'axe (multicanal) | Un ou deux caractères plus un chiffre, le premier doit être un caractère, par exemple X1 | Standard | Standard |
Synchronisation des axes du portique | Standard | Standard | |
Contrôle de synchronisation tangentielle | Facultatif | Facultatif | |
Contrôle de couplage d'axe de base | Facultatif | Facultatif | |
Boîte de vitesses électronique | Facultatif | Facultatif | |
Graphique linéaire | Facultatif | Facultatif | |
Contrôle de l'axe incliné | Facultatif | Facultatif | |
Métrique/Pouce | G20/G21 | Standard | Standard |
Entrée d'unité d'impulsion | G22 | Standard | Standard |
Verrouillage de la machine | Standard | Standard | |
Arrêt d'urgence | Standard | Standard | |
Dépassement de course | Standard | Standard | |
Zone de protection spatiale | Assurer la protection des pièces et des outils | Facultatif | Facultatif |
Limite du logiciel | Standard | Standard | |
Libération/capture d'axe dynamique | G101/G102 | Standard | Standard |
Synchronisation entre les canaux | G104.0 à G104.7 | Standard | Standard |
Contrôleur CNC en boucle ferméeDomaines d'application :
Le système en boucle fermée CNC peut fournir une solution complète pour l'usinage combiné d'axes 5-, de tournage et de fraisage, adaptée aux équipements énergétiques, à la fabrication automobile, à la construction navale et aux domaines 3C (informatique, communications, électronique grand public).
étiquette à chaud: boucle fermée cnc, système en boucle fermée cnc, contrôleur cnc en boucle fermée, système cnc en boucle fermée
Une paire de
GratuitUn article
GratuitEnvoyez demande


